设备运行视频
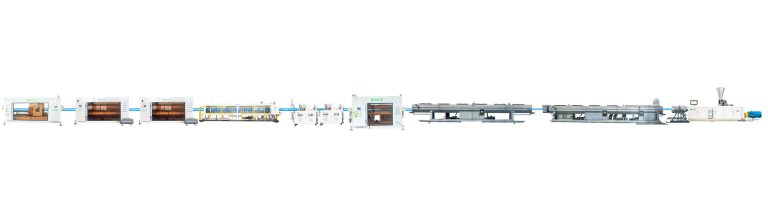
PVC-O管材挤出生产线
先观看设备实际运行,再了解主要功能和技术配置。
产品概览
围绕生产任务进行设计。
PVC-O管材挤出与在线双轴取向系统,通过预制管成型、温度控制、径向扩张和轴向拉伸实现分子取向,项目参数需按标准、压力等级和验证方案确认。
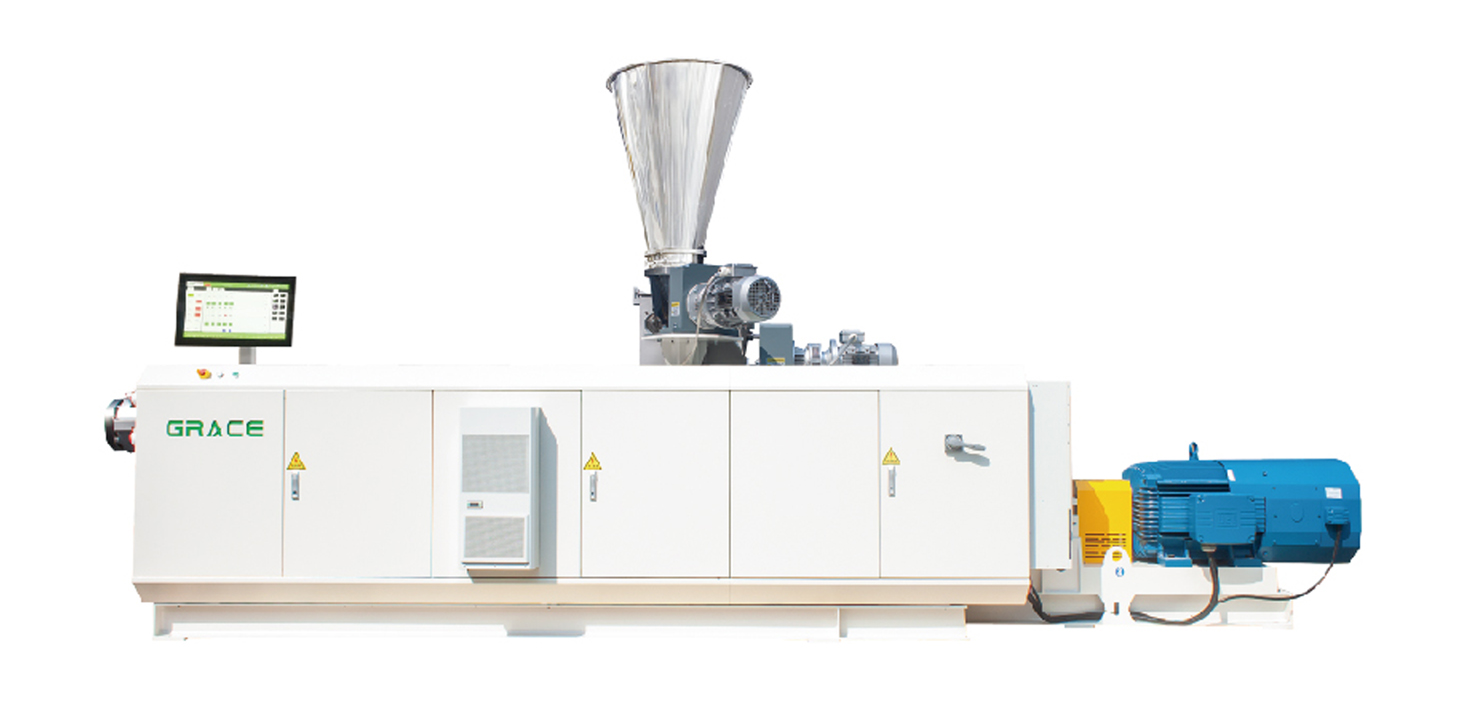
设备实图与工艺说明
已确认设备在前,工艺说明随后呈现。
 查看该设备 →
02
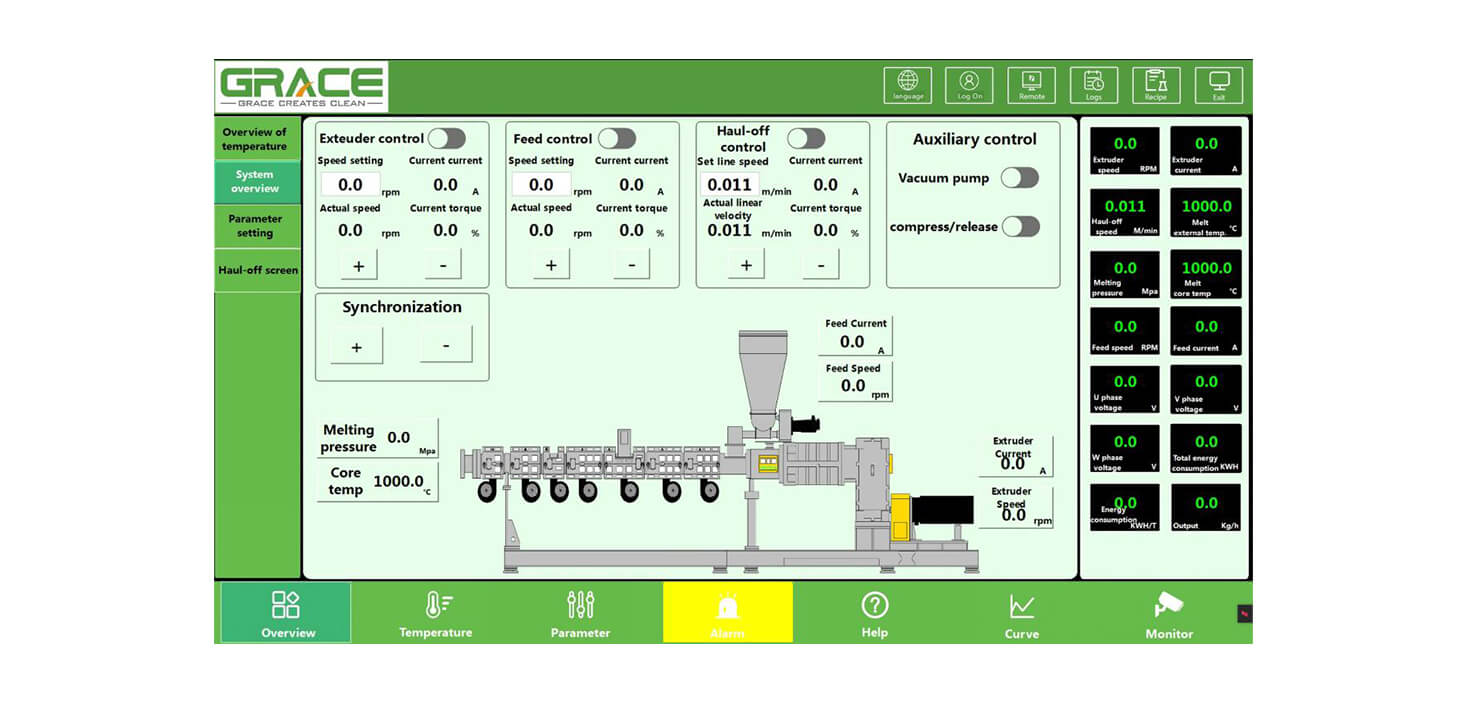
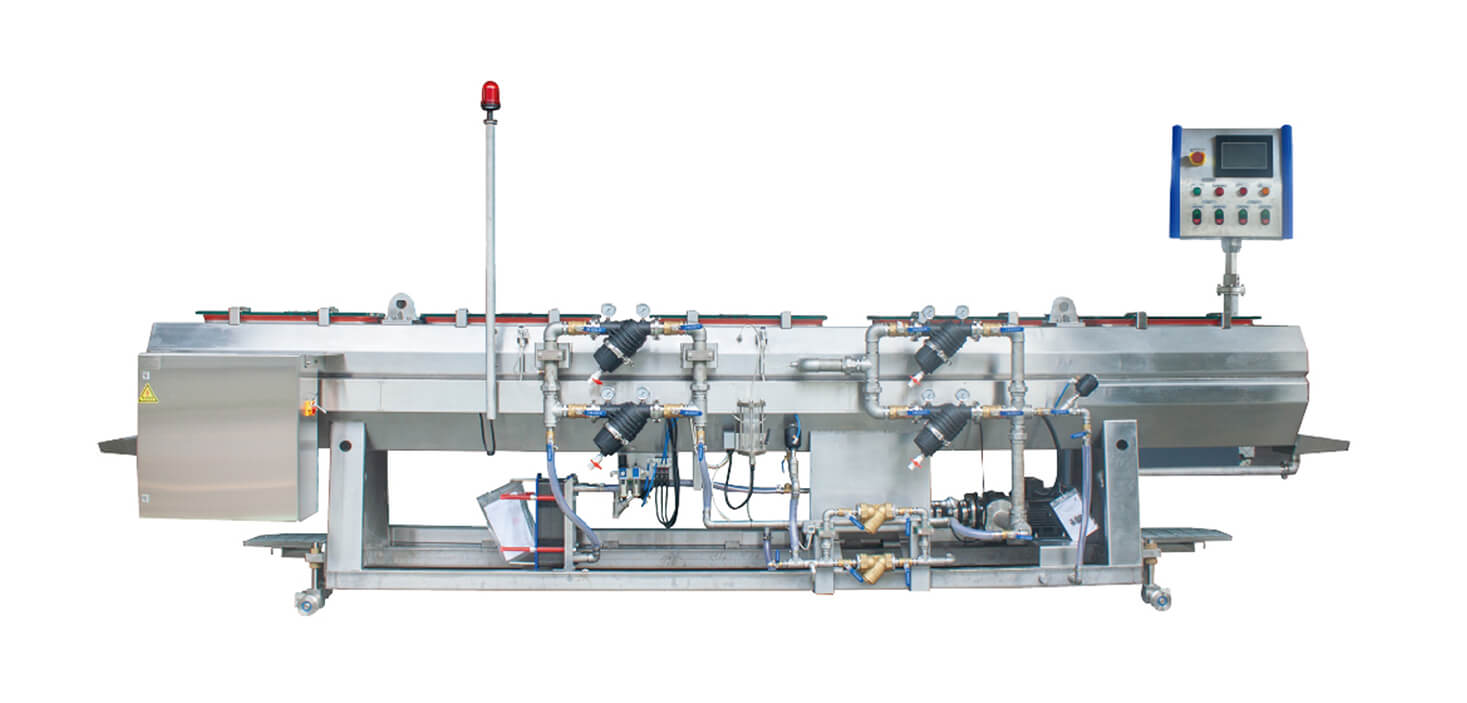
PLC控制系统
集中显示温度、压力、速度及产量等关键数据,并支持配方管理、报警记录和整线联动。
03
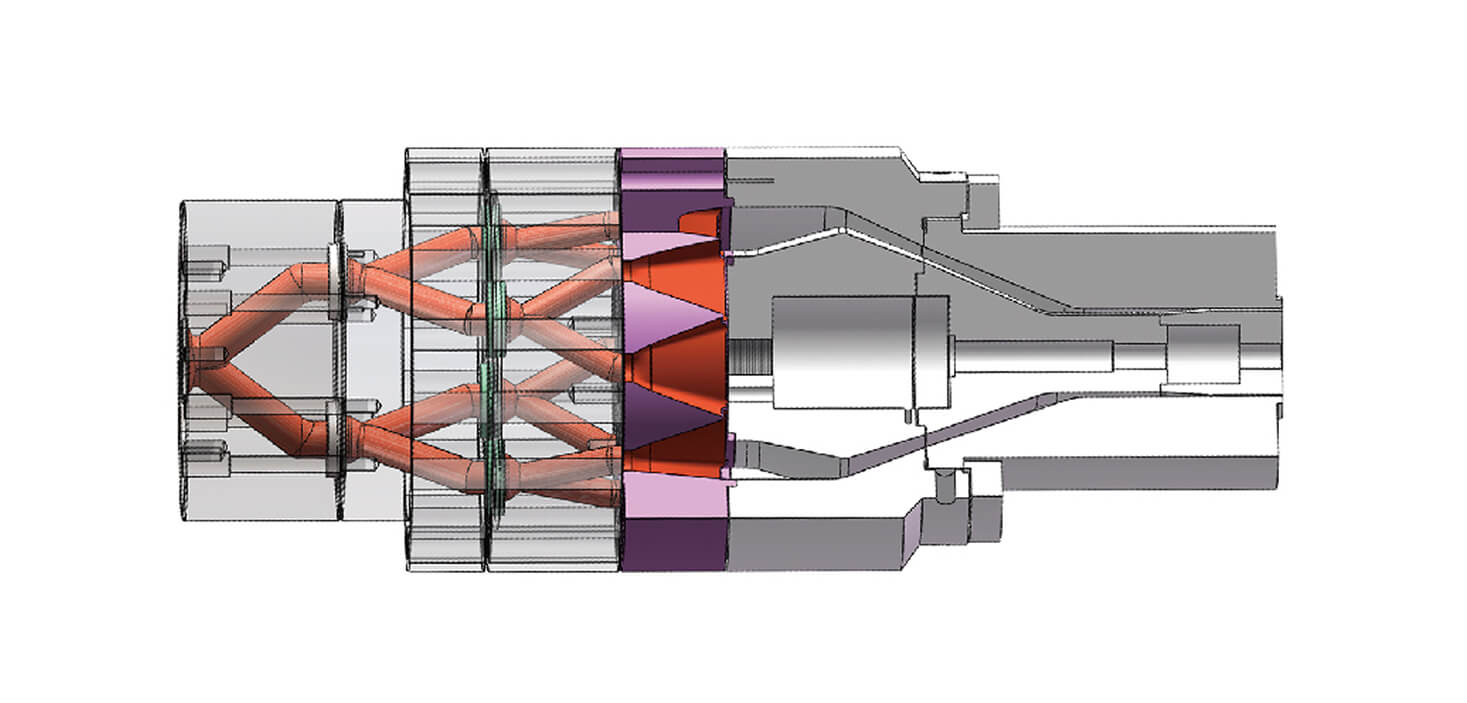
模具
流道与温控方案围绕熔体均匀分配和壁厚稳定设计,最终结构需按材料、管径及模具范围确认。
 查看该设备 →
06
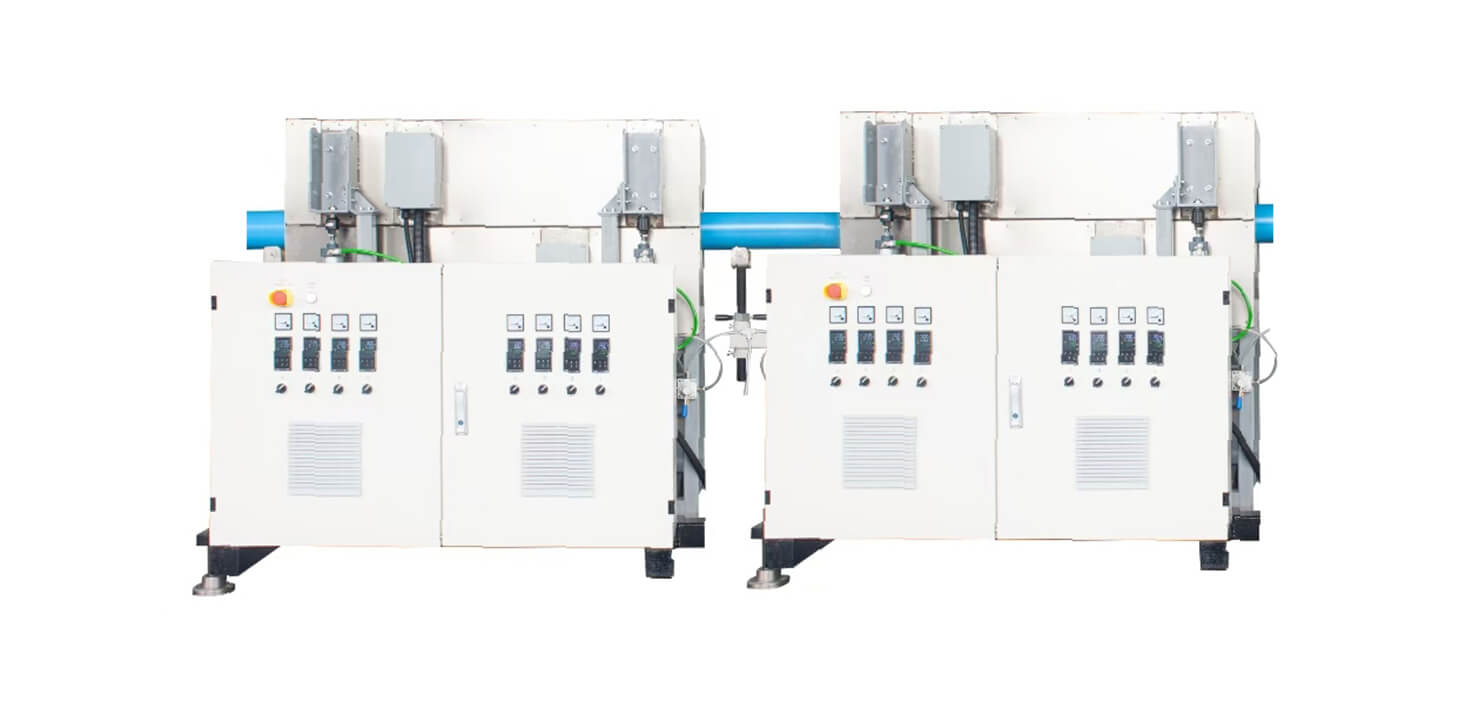
红外加热
多区红外加热和温度闭环控制将预制管均匀加热至取向窗口,具体温度范围按配方及标准验证。
07
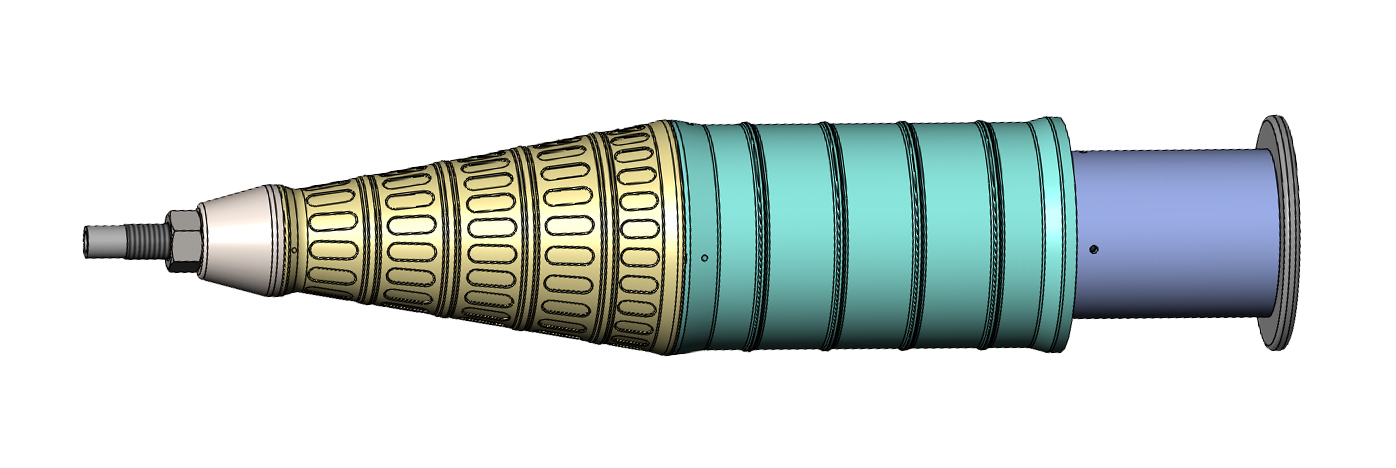
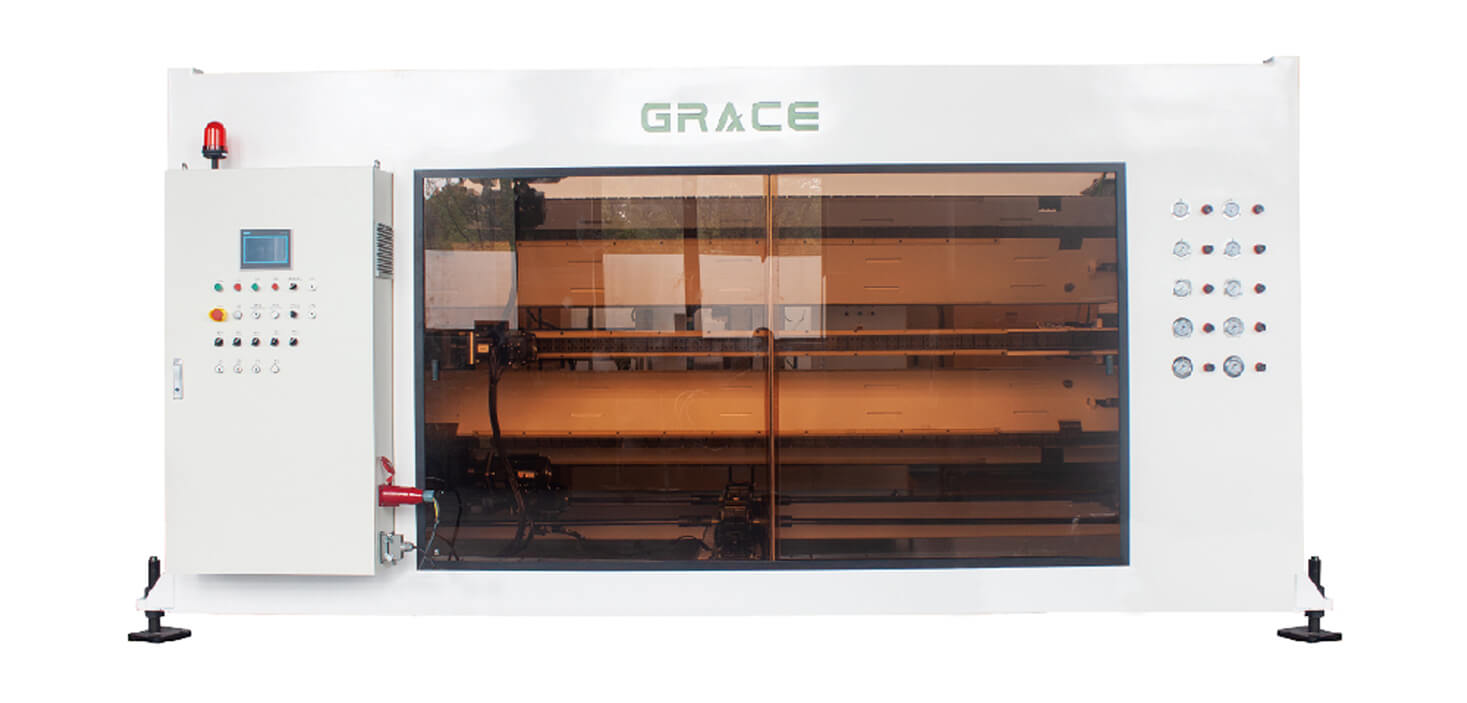
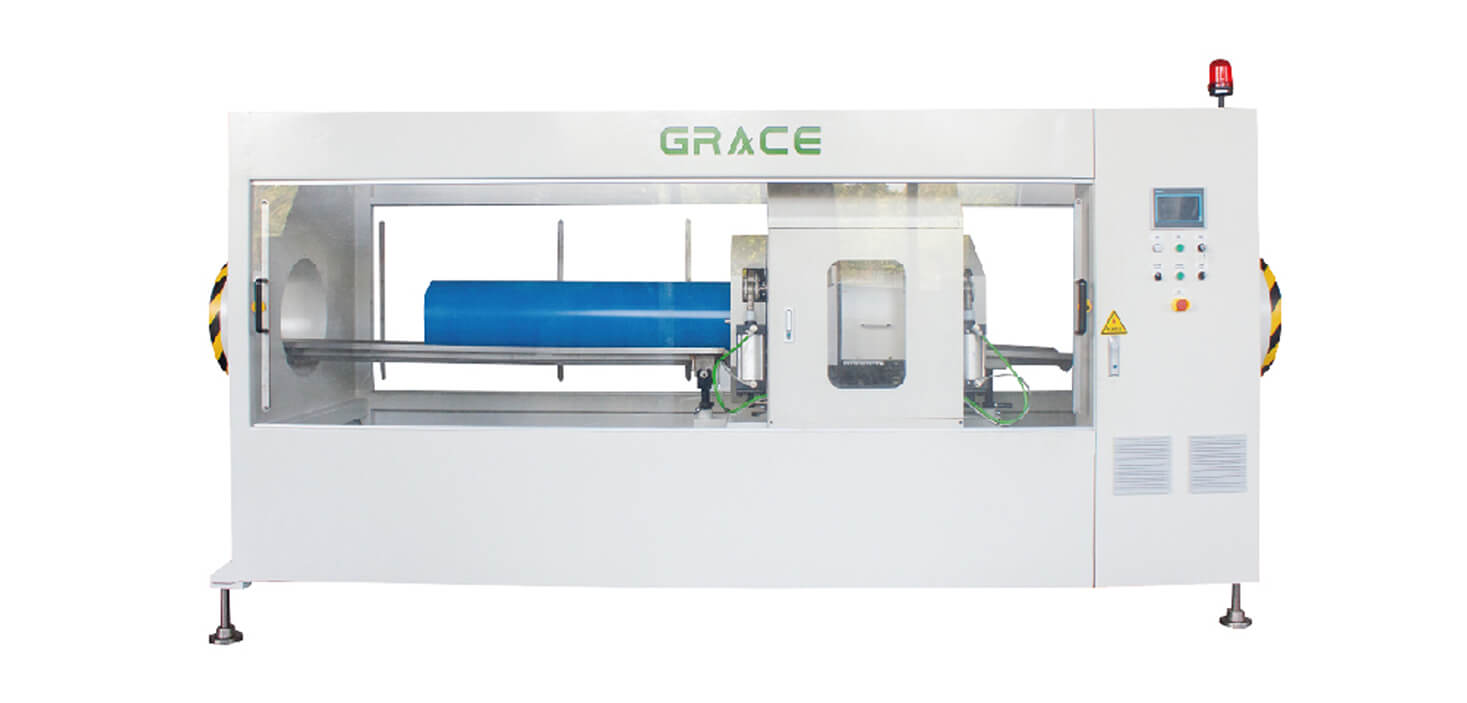
双轴取向单元
通过径向扩张与轴向拉伸形成双轴分子取向,扩张比、拉伸比和节拍须经产品验证确定。
08
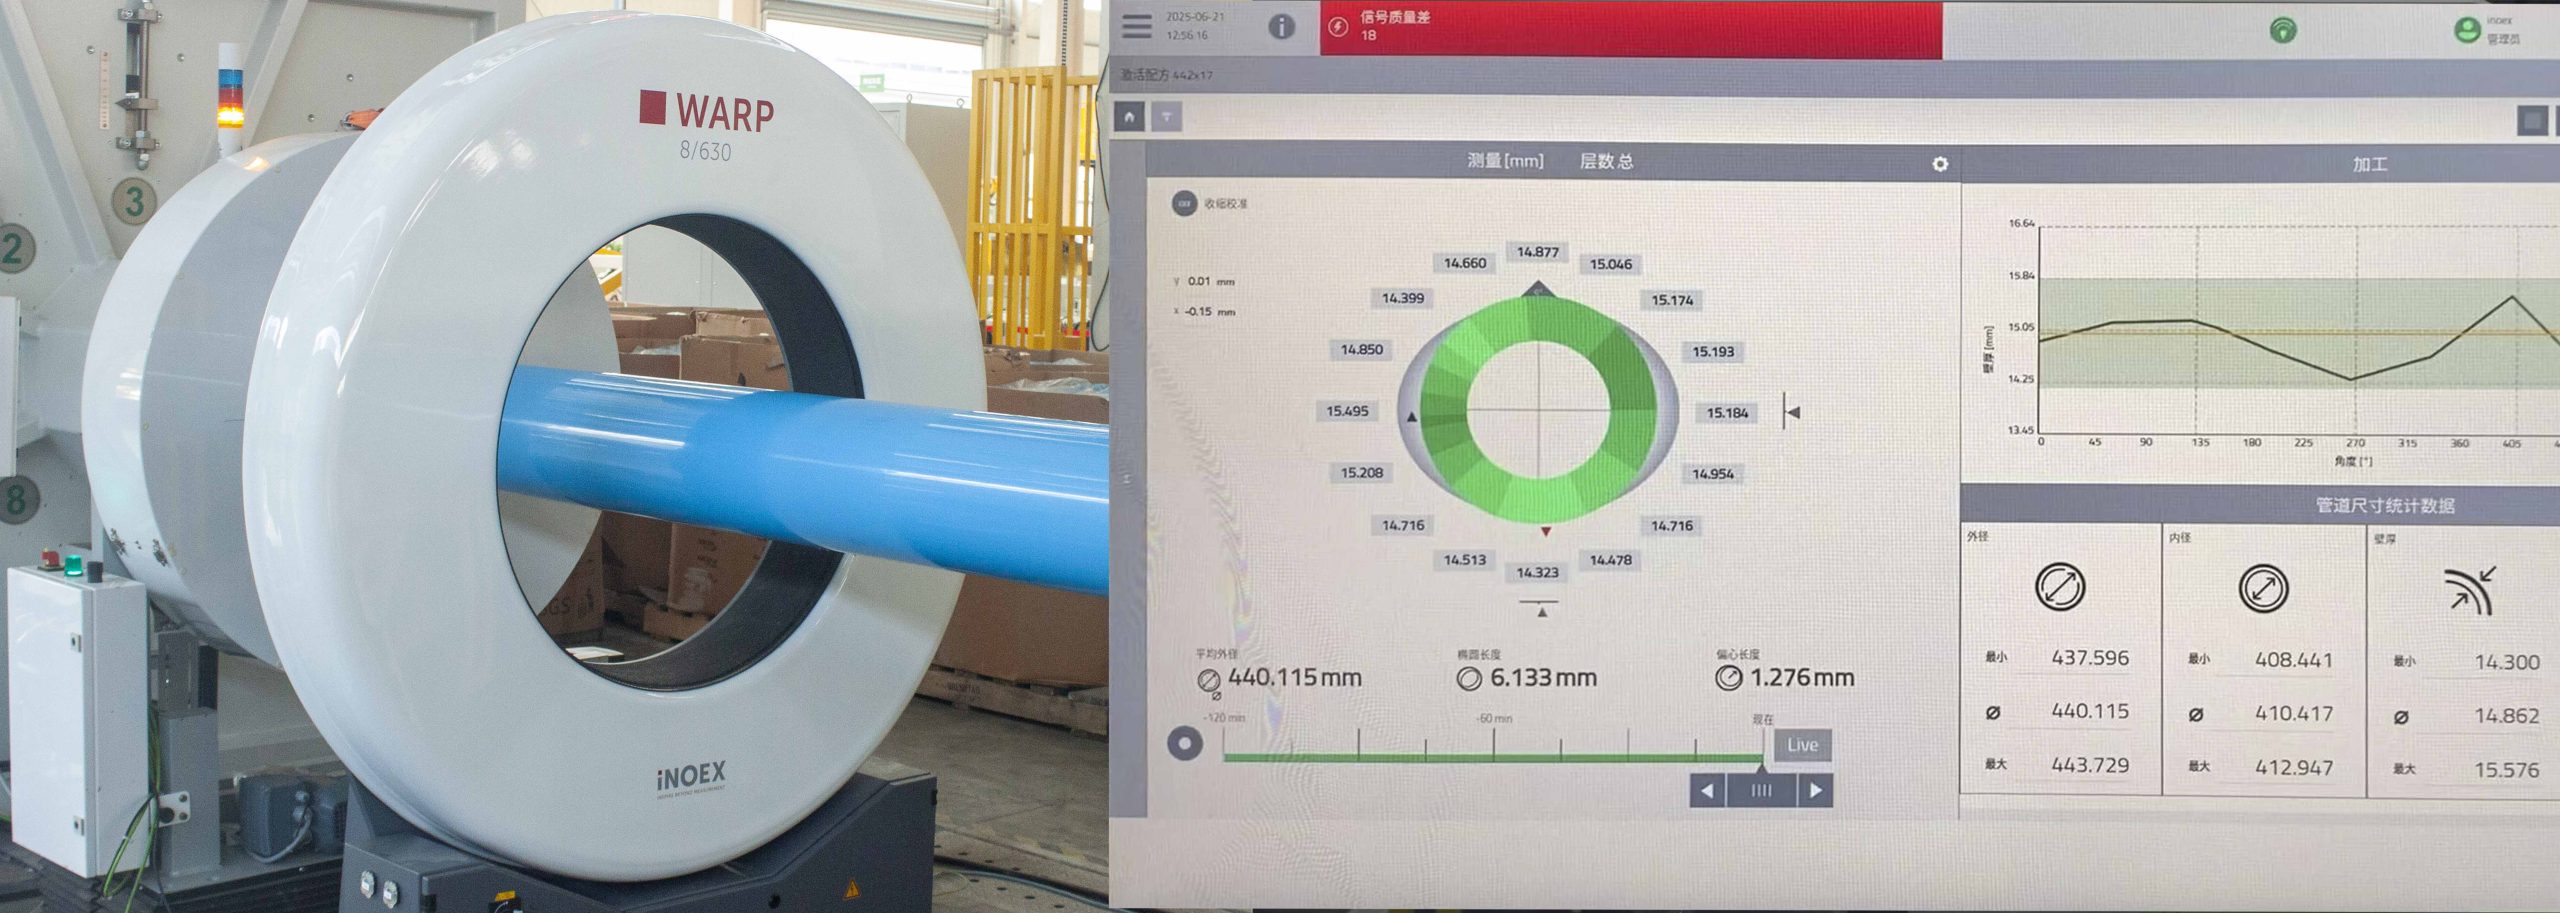
在线壁厚自动控制
在线测量与工艺联动用于监控壁厚及尺寸一致性,测量范围、校准和验收公差按项目约定。
 查看该设备 →
 查看该设备 →
工程配置逻辑
以受控取向项目定义PVC-O生产线
PVC-O并非在普通PVC生产线后简单增加一套下游设备,而是围绕目标市场、产品规格和验证路径,将预制管、温度调节、径向扩张、轴向拉伸、冷却、测量及验收作为一个受控项目进行设计。
先定义产品,再确定设备
项目应先明确适用市场要求、完整DN×PN或壁厚规格表、PVC配方和目标用途,再确定取向平台与工装边界。
预制管挤出与温度调节
平行双螺杆主机、预制管模具、定型及温度调节工位共同形成受控预制管;工装和温度窗口均须服务于选定产品。
径向与轴向取向协同
径向扩张和轴向拉伸应与加热、线速度和下游收集协同控制,不能将各工位视为彼此独立的设备。
测量与验证计划
在线尺寸测量、过程数据记录、成品管搬运和项目验证路径须整体确定。性能等级、认证和客户验收仅能按适用项目计划确认。
项目启动前建议提供
- 目标市场、适用标准版本及PVC-O用途
- 完整DN×PN或壁厚规格表及产品形式
- PVC配方、材料等级及项目设计输入
- 模具、扩口、切割、标识、收集与包装要求
- 厂房公用工程、可用产线长度、水路与供电条件
- 测量、追溯、验证与客户验收计划
技术边界: 产品范围、产量、压力等级、标准、认证及验收标准,仅在项目专项技术、质量和法规评审后发布。历史方案或试验条件不构成通用性能承诺。
技术参数
PVC-O项目定义与技术核验表
| 工程项目 | 项目输入 | 必须核验的内容 |
|---|---|---|
| 适用标准 | 目标市场及标准版本 | 现行标准版本、符合性路径及当地法规要求 |
| 原料与配方 | PVC配方、材料等级与设计系数 | 与取向工艺及压力等级的适配性 |
| 产品范围 | 完整的DN×PN或壁厚规格表 | 平台边界、预制管几何尺寸、成品尺寸与椭圆度 |
| 取向工艺 | 预热温度窗口、径向扩张与轴向拉伸要求 | 稳定温度窗口、扩张比及整线同步控制 |
| 模具与工装 | 预制管模具、取向工装、定型套及扩口要求 | 工装数量、收缩补偿、互换性及检验方法 |
| 在线质量控制 | 壁厚、直径及过程数据要求 | 测量范围、校准状态、追溯性及验收公差 |
| 产品验证 | 压力等级与客户验收方案 | 约定条件下的静液压、爆破及适用型式试验 |
适用标准
- 项目输入
- 目标市场及标准版本
- 必须核验的内容
- 现行标准版本、符合性路径及当地法规要求
原料与配方
- 项目输入
- PVC配方、材料等级与设计系数
- 必须核验的内容
- 与取向工艺及压力等级的适配性
产品范围
- 项目输入
- 完整的DN×PN或壁厚规格表
- 必须核验的内容
- 平台边界、预制管几何尺寸、成品尺寸与椭圆度
取向工艺
- 项目输入
- 预热温度窗口、径向扩张与轴向拉伸要求
- 必须核验的内容
- 稳定温度窗口、扩张比及整线同步控制
模具与工装
- 项目输入
- 预制管模具、取向工装、定型套及扩口要求
- 必须核验的内容
- 工装数量、收缩补偿、互换性及检验方法
在线质量控制
- 项目输入
- 壁厚、直径及过程数据要求
- 必须核验的内容
- 测量范围、校准状态、追溯性及验收公差
产品验证
- 项目输入
- 压力等级与客户验收方案
- 必须核验的内容
- 约定条件下的静液压、爆破及适用型式试验
本表用于前期选型,不构成无条件性能承诺。最终型号、产能和性能须根据原料、产品规格、工艺条件、上下游配置以及项目技术确认和验收标准确定。