设备运行视频
36 L/D平行双螺杆挤出机
先观看设备实际运行,再了解主要功能和技术配置。
产品概览
围绕生产任务进行设计。
面向PVC管材加工的36 L/D平行双螺杆挤出平台,重点控制塑化均匀性、熔体温度和稳定产出,并按配方与整线工况完成选型。
设备实图与工艺说明
已确认设备在前,工艺说明随后呈现。
01
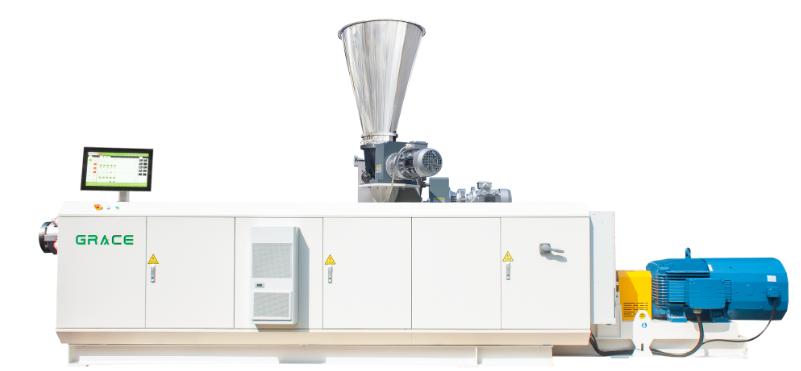
36 L/D平行双螺杆挤出平台
36 L/D平台面向PVC管材连续挤出,型号选择须结合配方、螺杆直径、主机功率和整线冷却能力。
02
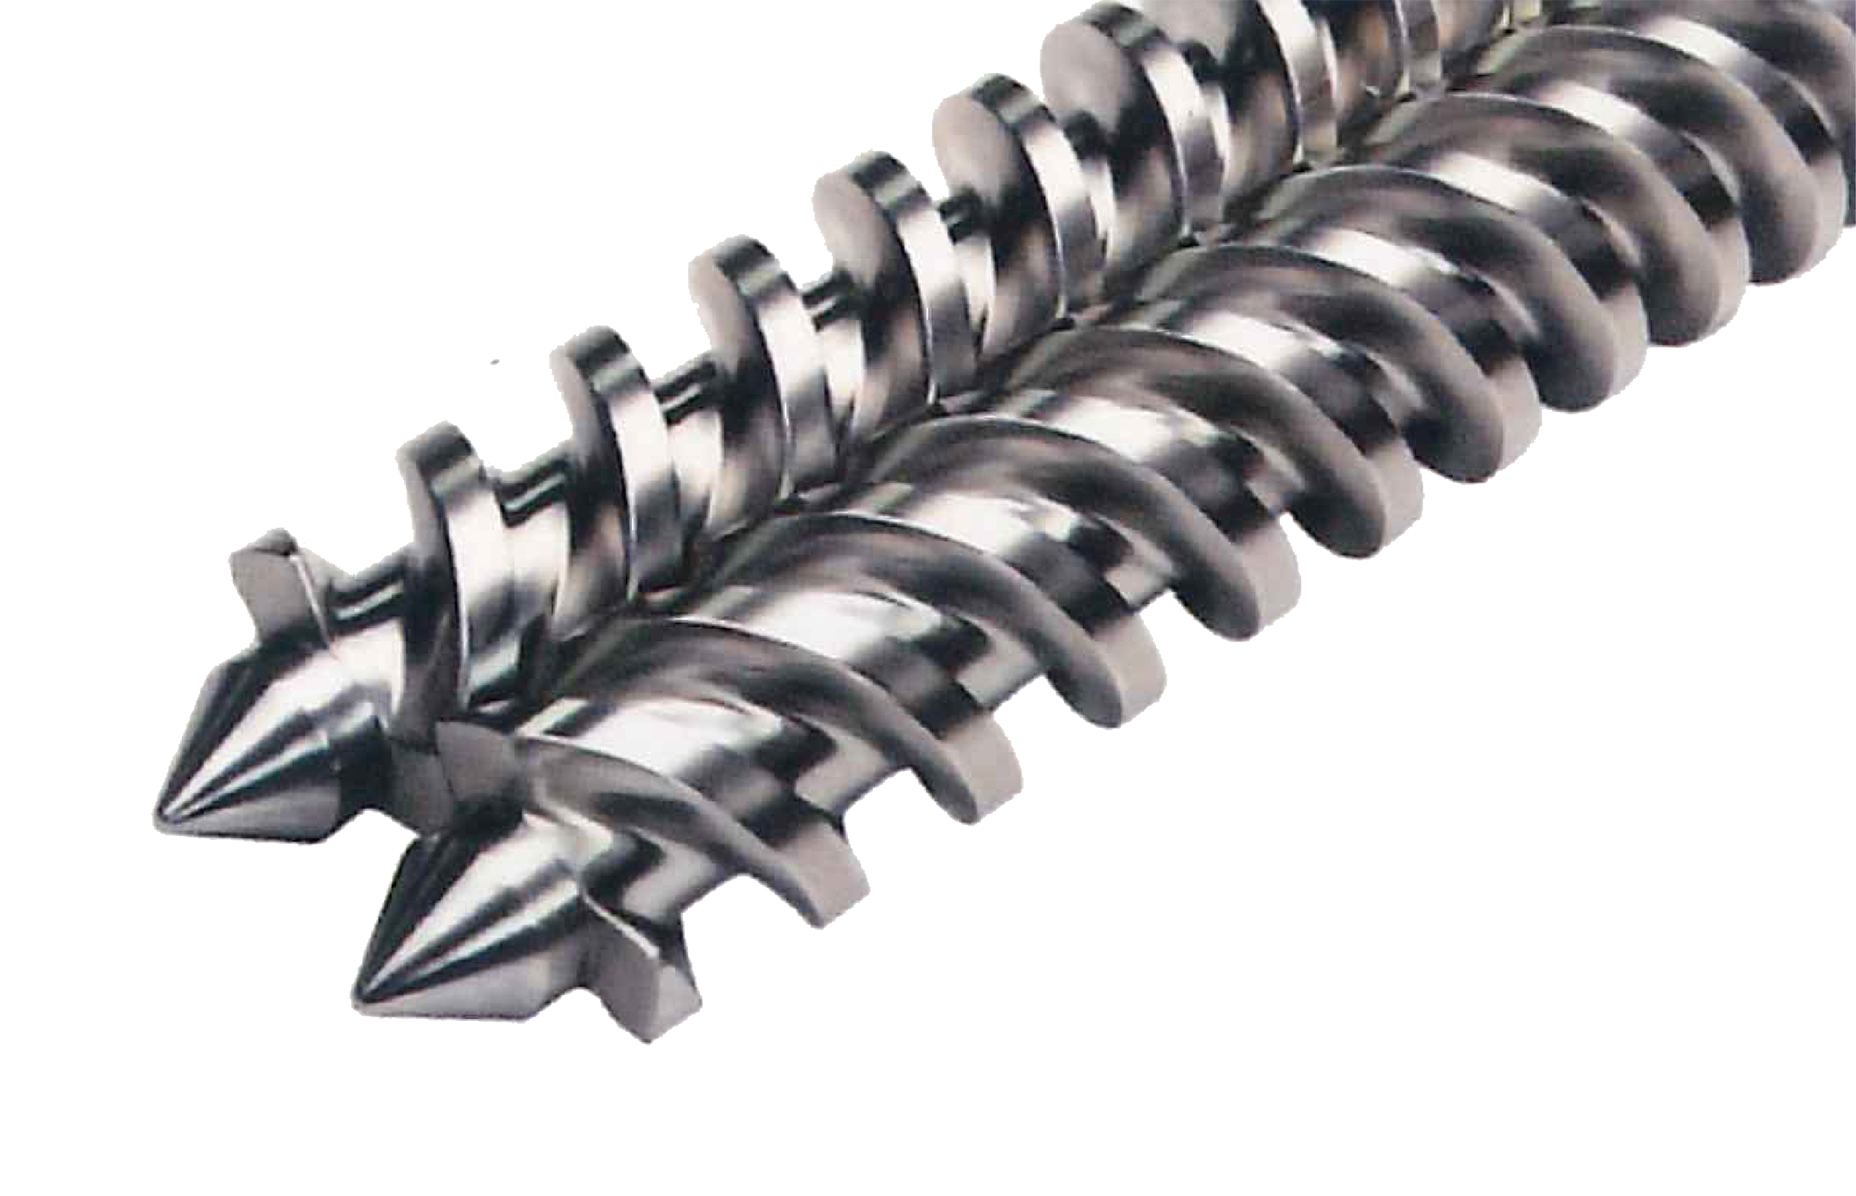
优化螺杆几何设计
优化喂料段、塑化段和螺纹几何,以改善物料输送、塑化均匀性和高扭矩工况下的耐用性。
03
智能化操作与过程监控
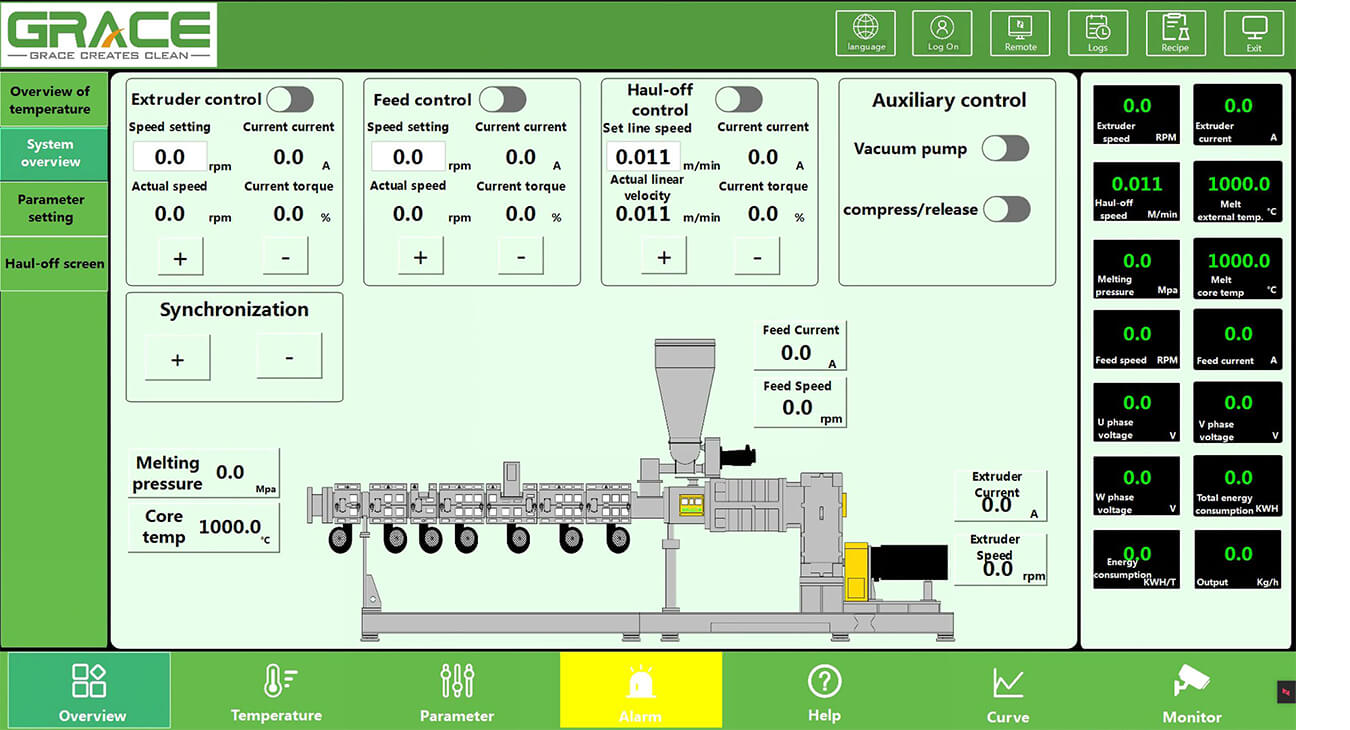
控制界面集中呈现速度、温度、压力与报警信息,支持配方管理、过程监控及规范化操作。
04
数字化运行与远程诊断
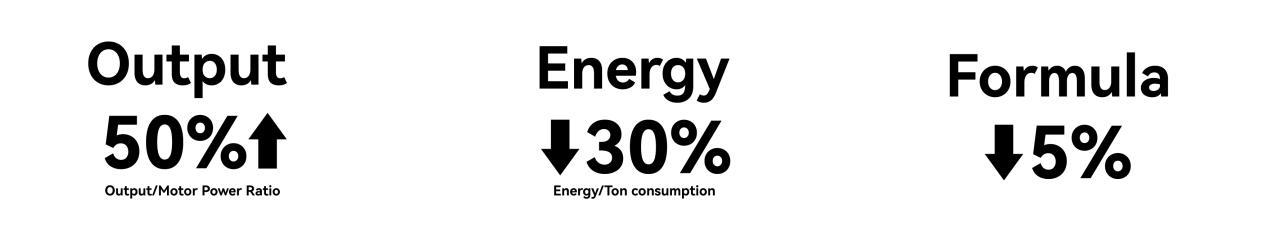
根据项目范围配置生产数据、远程诊断和预热控制;任何节能或效率指标均需在约定工况下验证。
05
型号与性能参数
型号、螺杆直径、主电机与参考产量用于前期选型,最终性能以原料、模具、整线条件和验收标准为准。
工程配置逻辑
将挤出主机作为整线工艺平台进行配置
主机的选型必须与材料、制品结构、模具、冷却路径和下游生产任务协同确定;单一主机产量数字不能代表整线的稳定生产能力。
材料与制品结构
树脂牌号、产品用途、壁厚规格及单层或多层结构,是确定螺杆、驱动和控制方案的前提。
塑化与模具接口
螺杆结构、温控和模具接口应围绕选定材料及产品范围匹配;共挤和色条需求应纳入完整产品定义。
冷却与下游平衡
主机能力应与冷却长度、水路条件、牵引能力和切割节拍保持平衡,不能用单机参数替代整线稳定产量。
整线集成
上料、过程控制、测量和辅助设备接口均应作为整线的一部分确定,最终控制与服务范围以项目配置为准。
项目启动前建议提供
- 材料牌号和目标用途
- 完整产品规格表及关键规格目标产量
- 模具、定型、冷却和下游设备接口
- 供电、控制、自动化及现场条件
- 测量、追溯和服务要求
技术边界: 公开平台信息仅用于前期规划。最终产量、熔体状态、能耗和制品表现须围绕约定材料、工装和完整生产线进行专项验证。
技术参数
36 L/D平行双螺杆挤出机技术参数
| 型号 | 应用 | 螺杆直径 | L/D | 主电机 | 参考产量—稳定值/标称值/上限值 |
|---|---|---|---|---|---|
| GMPT75/36-A45 | PVC管材 | 75 mm | 36 | 45 kW | 400 / 450 / 500 kg/h |
| GMPT90/36-A75 | PVC管材 | 90 mm | 36 | 75 kW | 640 / 720 / 800 kg/h |
| GMPT114/36-A110 | PVC管材 | 114 mm | 36 | 110 kW | 960 / 1,080 / 1,200 kg/h |
| GMPT135/36-A200 | PVC管材 | 135 mm | 36 | 200 kW | 1,280 / 1,440 / 1,600 kg/h |
GMPT75/36-A45
- 应用
- PVC管材
- 螺杆直径
- 75 mm
- L/D
- 36
- 主电机
- 45 kW
- 参考产量—稳定值/标称值/上限值
- 400 / 450 / 500 kg/h
GMPT90/36-A75
- 应用
- PVC管材
- 螺杆直径
- 90 mm
- L/D
- 36
- 主电机
- 75 kW
- 参考产量—稳定值/标称值/上限值
- 640 / 720 / 800 kg/h
GMPT114/36-A110
- 应用
- PVC管材
- 螺杆直径
- 114 mm
- L/D
- 36
- 主电机
- 110 kW
- 参考产量—稳定值/标称值/上限值
- 960 / 1,080 / 1,200 kg/h
GMPT135/36-A200
- 应用
- PVC管材
- 螺杆直径
- 135 mm
- L/D
- 36
- 主电机
- 200 kW
- 参考产量—稳定值/标称值/上限值
- 1,280 / 1,440 / 1,600 kg/h
本表用于前期选型,不构成无条件性能承诺。最终型号、产能和性能须根据原料、产品规格、工艺条件、上下游配置以及项目技术确认和验收标准确定。