VÉALO EN FUNCIONAMIENTO
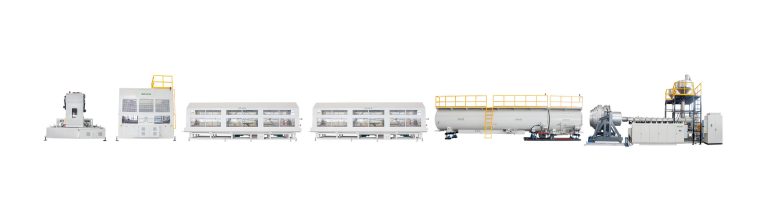
Línea de extrusión de tubos HDPE
Vea el equipo en operación y después explore sus funciones y configuración.
DESCRIPCIÓN DEL PRODUCTO
Diseñado alrededor de la tarea de producción.
Línea de extrusión de tubos HDPE, configurado de forma modular según el material, la especificación, la capacidad y la calidad final requerida.
DESCRIPCIÓN TÉCNICA
Detalles en el orden del proceso.
 Explorar equipo →
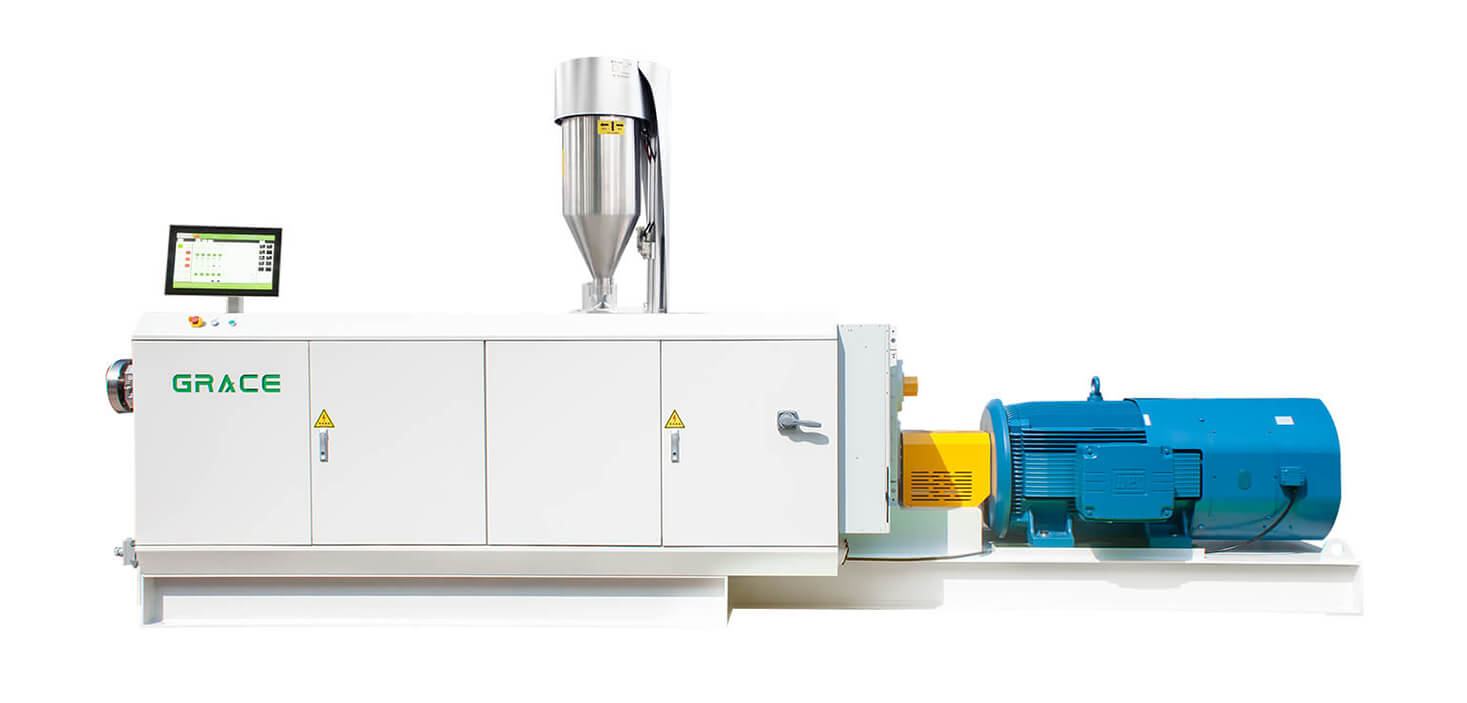
Extrusora monohusillo 40 L/D
Extrusora monohusillo 40 L/D es una etapa clave del sistema. Su diseño, control e interfaces se confirman según el material, el producto, la capacidad y la configuración de la línea.
Ver página del equipo →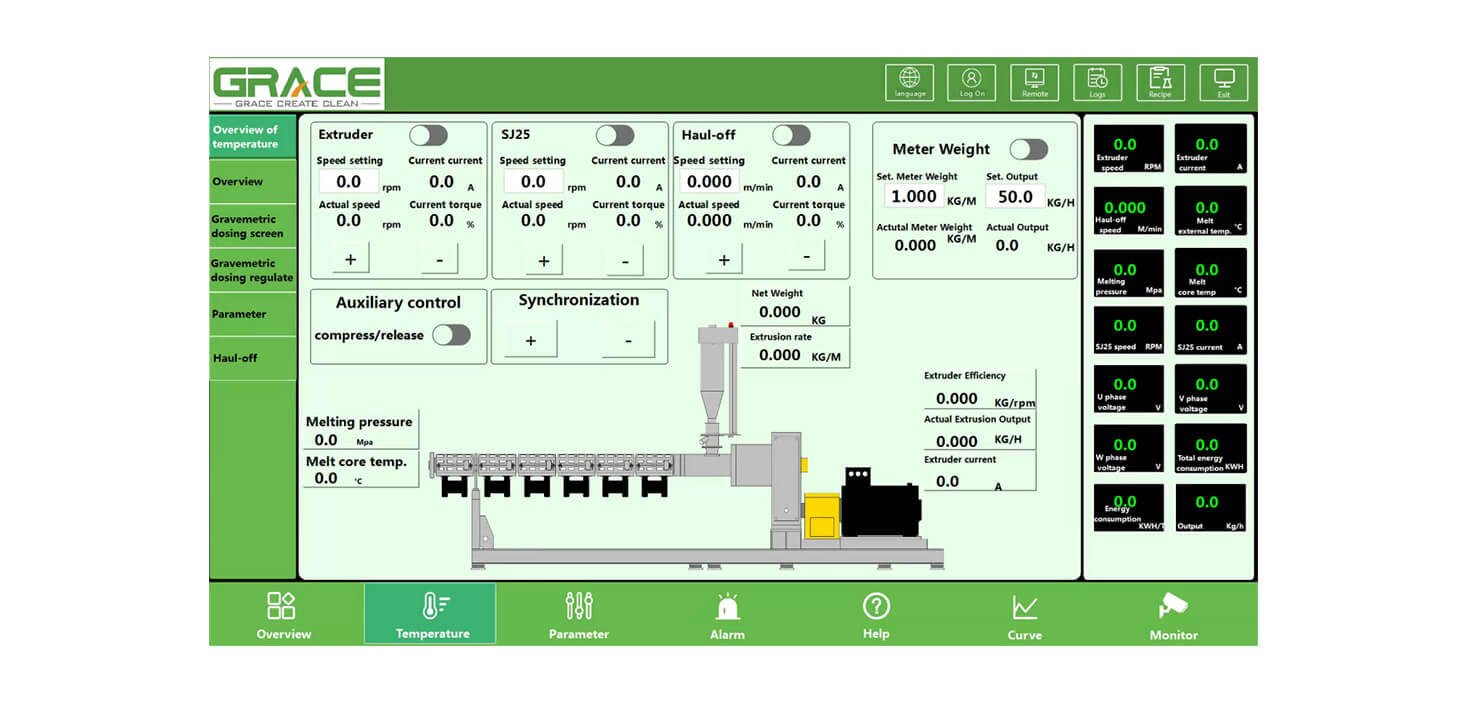
Sistema de control PLC
Sistema de control PLC es una etapa clave del sistema. Su diseño, control e interfaces se confirman según el material, el producto, la capacidad y la configuración de la línea.
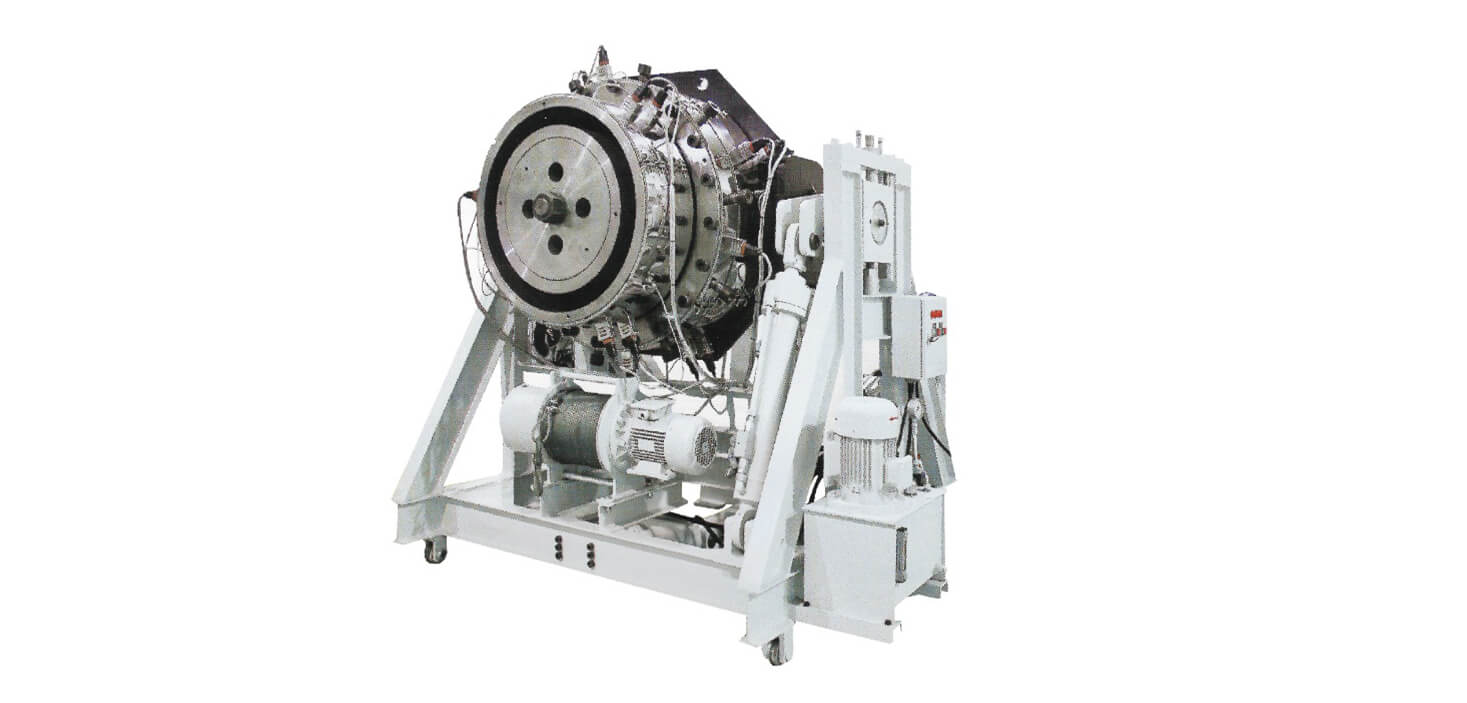
Cabezal
Cabezal es una etapa clave del sistema. Su diseño, control e interfaces se confirman según el material, el producto, la capacidad y la configuración de la línea.
 Explorar equipo →
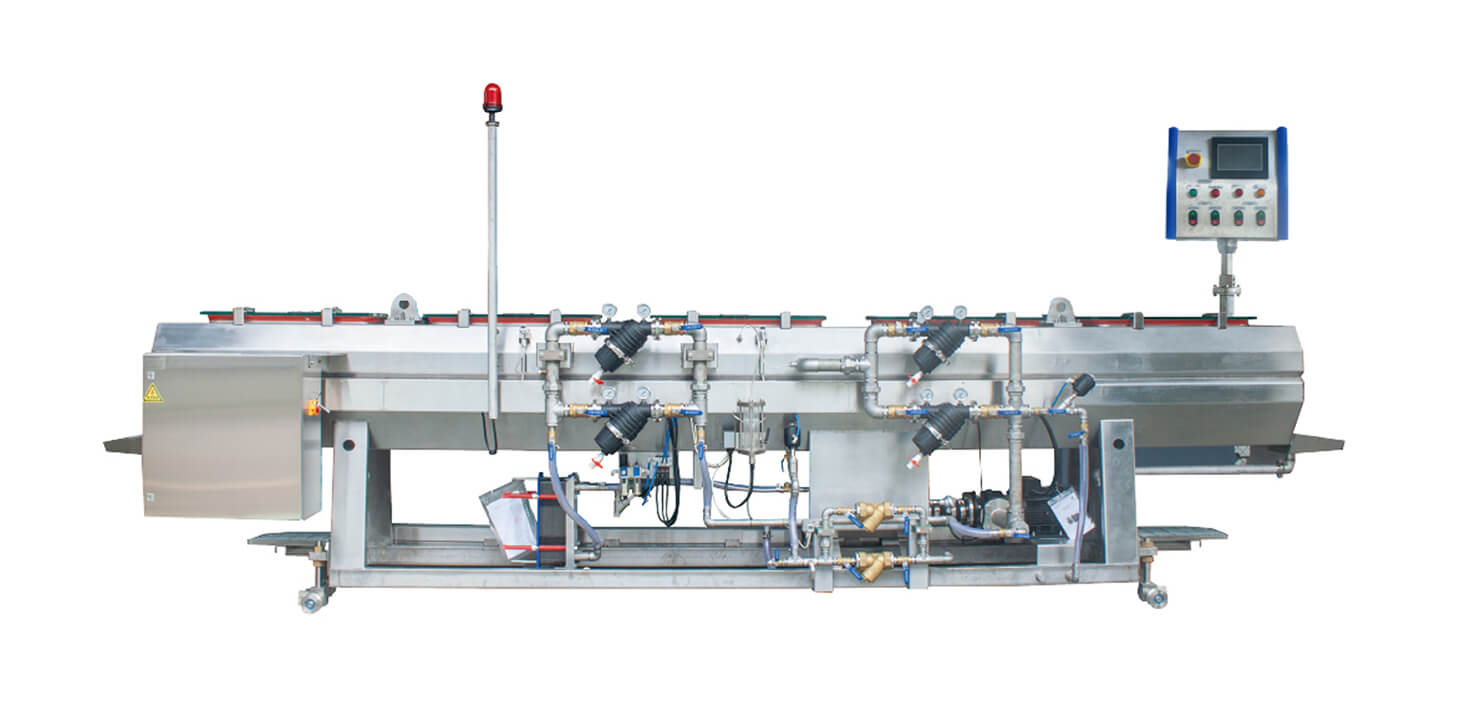
Tanque de vacío
Tanque de vacío es una etapa clave del sistema. Su diseño, control e interfaces se confirman según el material, el producto, la capacidad y la configuración de la línea.
Ver página del equipo →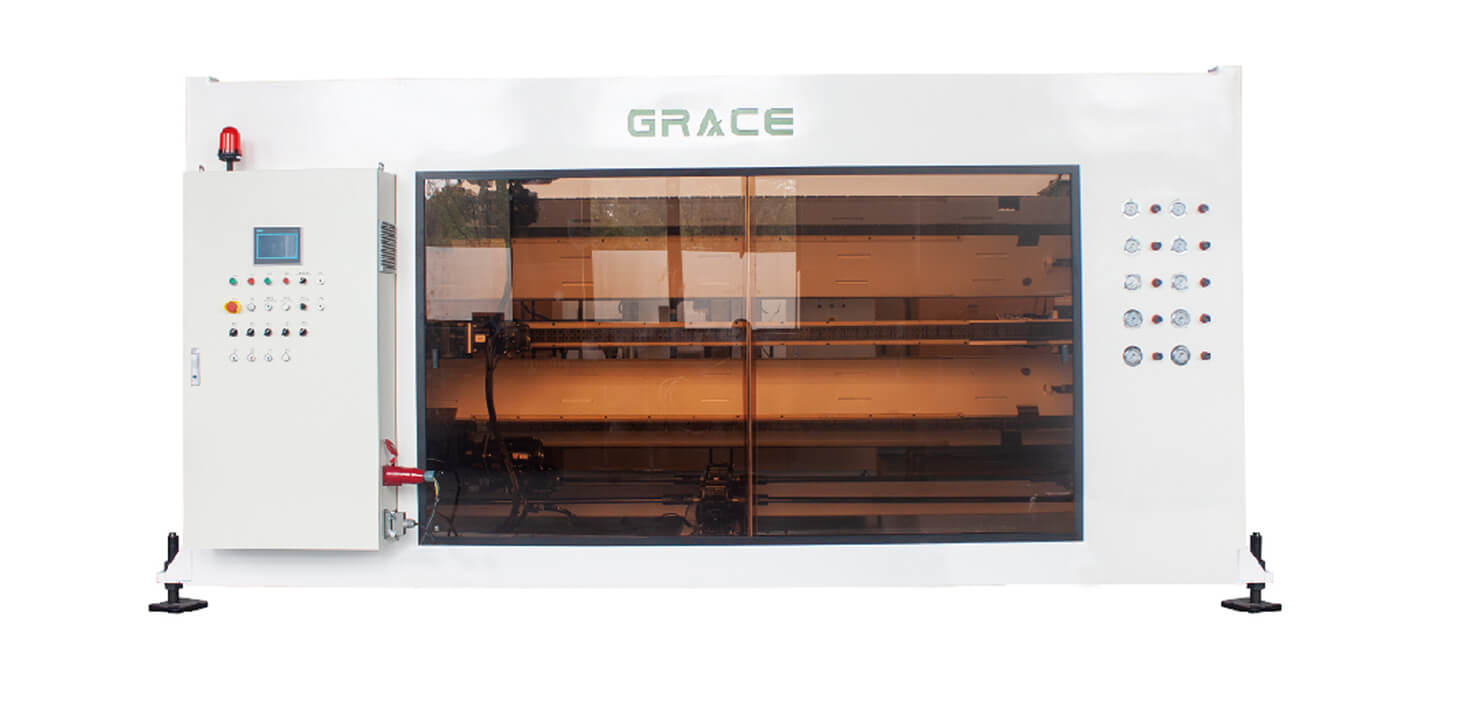 Explorar equipo →
Unidad de arrastre
Unidad de arrastre es una etapa clave del sistema. Su diseño, control e interfaces se confirman según el material, el producto, la capacidad y la configuración de la línea.
Ver página del equipo →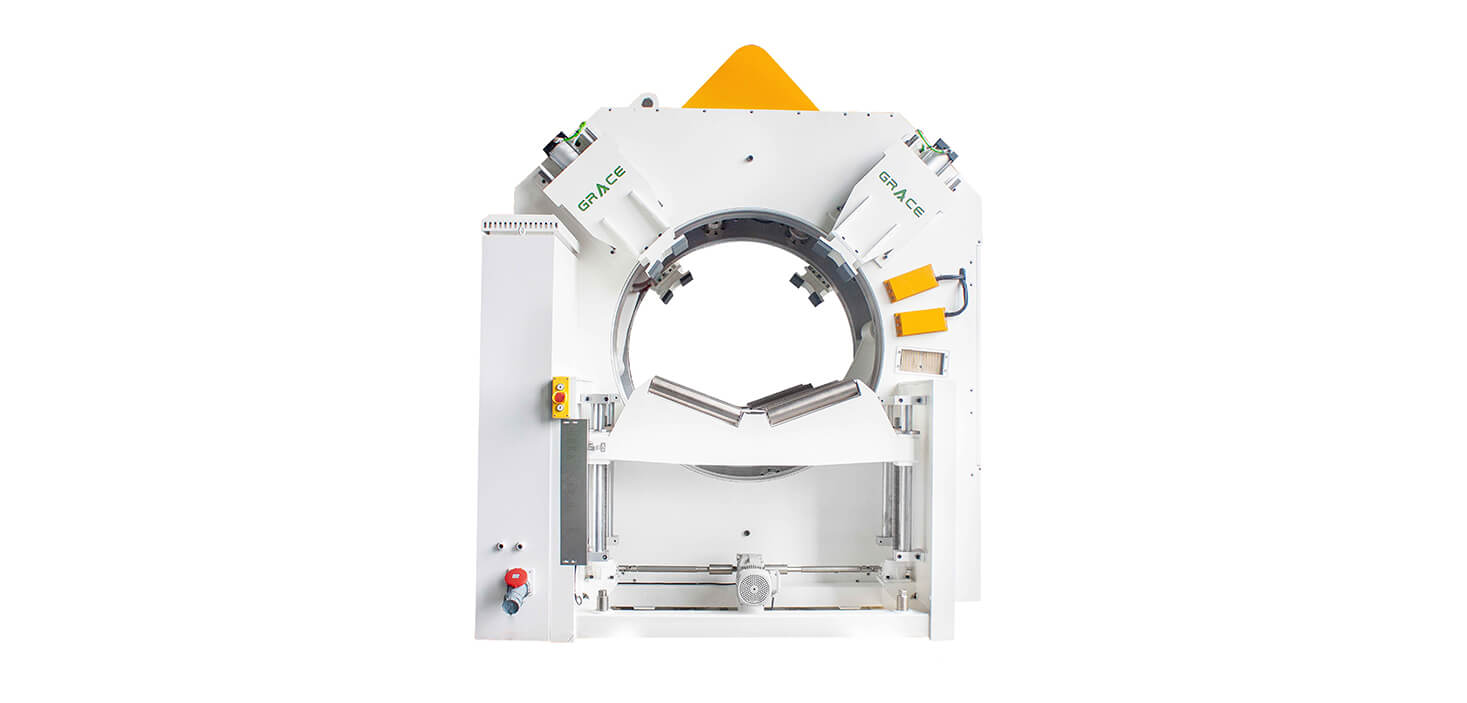 Explorar equipo →
Corte sin viruta
Corte sin viruta es una etapa clave del sistema. Su diseño, control e interfaces se confirman según el material, el producto, la capacidad y la configuración de la línea.
Ver página del equipo →CRITERIOS DE INGENIERÍA
Ingeniería de la línea de tubería como un sistema completo
Una línea de tubería se define a partir del material, el programa completo de tubos y la tarea de producción. El diámetro por sí solo no determina la extrusora, el cabezal, la refrigeración, el arrastre ni el corte.
Definición de producto y material
La aplicación, el material, la estructura de capa y el programa completo de tubos fijan las condiciones que debe cumplir la línea.
Extrusión y utillaje
La plataforma de extrusión, el cabezal y las herramientas de calibración se seleccionan para el material y el programa de producto acordados.
Refrigeración y equipos posteriores
El vacío, la refrigeración, el arrastre y el corte se equilibran como una sola sección con las condiciones reales de operación.
Automatización y acabado
La medición, la marcación, el manejo y el embalaje se definen con el flujo completo del producto terminado.
Información recomendada para iniciar el proyecto
- Aplicación, material y estructura de la tubería
- Programa completo de diámetro exterior y espesor de pared
- Producción objetivo, salidas, acabado, marcación y embalaje
- Plano de planta, agua de refrigeración, energía y requisitos de automatización
Límite técnico: Los datos publicados sirven para la planificación inicial. La configuración final, la capacidad, el rendimiento y los criterios de aceptación se confirman únicamente mediante la revisión técnica específica del proyecto.
DATOS TÉCNICOS
Configuraciones representativas de línea HDPE
| Plataforma | Rango de tubo | Configuración técnica sujeta a confirmación del proyecto | Potencia principal | Producción típica |
|---|---|---|---|---|
| PE63H doble salida | DN20–63 | GMSE60/40-A200 | 200 kW | 700–750 kg/h |
| PE110H | DN20–110 | GMSE60/40-A200 | 200 kW | 700–750 kg/h |
| PE160H | DN40–160 | GMSE60/40-A200 | 200 kW | 700–750 kg/h |
| PE250H económica | DN50–250 | GMSE60/40-A200 | 200 kW | 700–750 kg/h |
| PE250H alta producción | DN50–250 | GMSE75/40-A315 | 315 kW | 1,000–1,100 kg/h |
| PE315H | DN50–315 | GMSE75/40-A315 | 315 kW | 1,000–1,100 kg/h |
| PE630H estándar | DN250–630 | GMSE75/40-A315 | 315 kW | 1,000–1,100 kg/h |
| PE630H alta producción | DN250–630 | GMSE90/40-A450 | 450 kW | Configuración técnica sujeta a confirmación del proyecto |
| PE800H | DN315–800 | GMSE90/40-A450 | 450 kW | 1,600–1,700 kg/h |
| PE1600H | DN710–1,600 | 2 × GMSE75/40-A315 | 630 kW | Hasta 2,000 kg/h |
PE63H doble salida
- Rango de tubo
- DN20–63
- Configuración técnica sujeta a confirmación del proyecto
- GMSE60/40-A200
- Potencia principal
- 200 kW
- Producción típica
- 700–750 kg/h
PE110H
- Rango de tubo
- DN20–110
- Configuración técnica sujeta a confirmación del proyecto
- GMSE60/40-A200
- Potencia principal
- 200 kW
- Producción típica
- 700–750 kg/h
PE160H
- Rango de tubo
- DN40–160
- Configuración técnica sujeta a confirmación del proyecto
- GMSE60/40-A200
- Potencia principal
- 200 kW
- Producción típica
- 700–750 kg/h
PE250H económica
- Rango de tubo
- DN50–250
- Configuración técnica sujeta a confirmación del proyecto
- GMSE60/40-A200
- Potencia principal
- 200 kW
- Producción típica
- 700–750 kg/h
PE250H alta producción
- Rango de tubo
- DN50–250
- Configuración técnica sujeta a confirmación del proyecto
- GMSE75/40-A315
- Potencia principal
- 315 kW
- Producción típica
- 1,000–1,100 kg/h
PE315H
- Rango de tubo
- DN50–315
- Configuración técnica sujeta a confirmación del proyecto
- GMSE75/40-A315
- Potencia principal
- 315 kW
- Producción típica
- 1,000–1,100 kg/h
PE630H estándar
- Rango de tubo
- DN250–630
- Configuración técnica sujeta a confirmación del proyecto
- GMSE75/40-A315
- Potencia principal
- 315 kW
- Producción típica
- 1,000–1,100 kg/h
PE630H alta producción
- Rango de tubo
- DN250–630
- Configuración técnica sujeta a confirmación del proyecto
- GMSE90/40-A450
- Potencia principal
- 450 kW
- Producción típica
- Configuración técnica sujeta a confirmación del proyecto
PE800H
- Rango de tubo
- DN315–800
- Configuración técnica sujeta a confirmación del proyecto
- GMSE90/40-A450
- Potencia principal
- 450 kW
- Producción típica
- 1,600–1,700 kg/h
PE1600H
- Rango de tubo
- DN710–1,600
- Configuración técnica sujeta a confirmación del proyecto
- 2 × GMSE75/40-A315
- Potencia principal
- 630 kW
- Producción típica
- Hasta 2,000 kg/h
Esta tabla sirve para selección preliminar y no constituye una garantía incondicional. El modelo, la capacidad y el rendimiento finales se confirman según material, producto, proceso, configuración y criterios de aceptación.