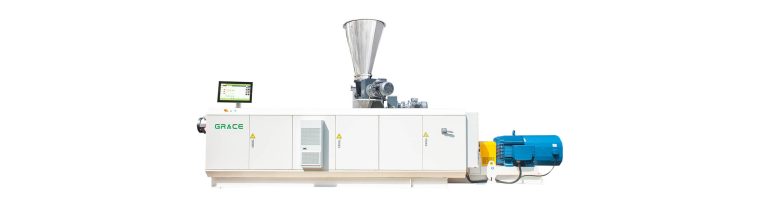
شاهدها أثناء التشغيل
آلة بثق ثنائية اللولب متوازية 36 L/D
شاهد المعدات تعمل ثم استكشف الوظائف والتكوين الفني.
نظرة عامة
مصممة حول مهمة الإنتاج.
آلة بثق ثنائية اللولب متوازية 36 L/D بتكوين معياري وفق حالة المادة ومواصفات المنتج والطاقة المطلوبة ومتطلبات الجودة النهائية.
النظرة الفنية
تفاصيل المعدات وفق تسلسل العملية.
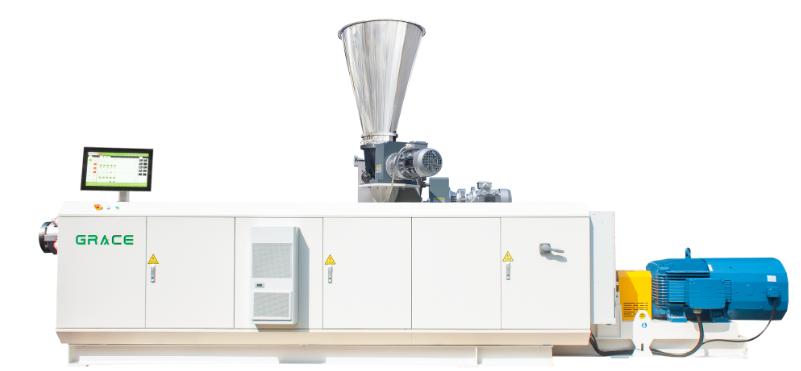
Parallel Twin Screw Extruders for Grace المعدة
Parallel Twin Screw Extruders for Grace المعدة مرحلة رئيسية في النظام، ويتم اعتماد التصميم والتحكم والواجهات وفق المادة والمنتج والطاقة وتكوين الخط.
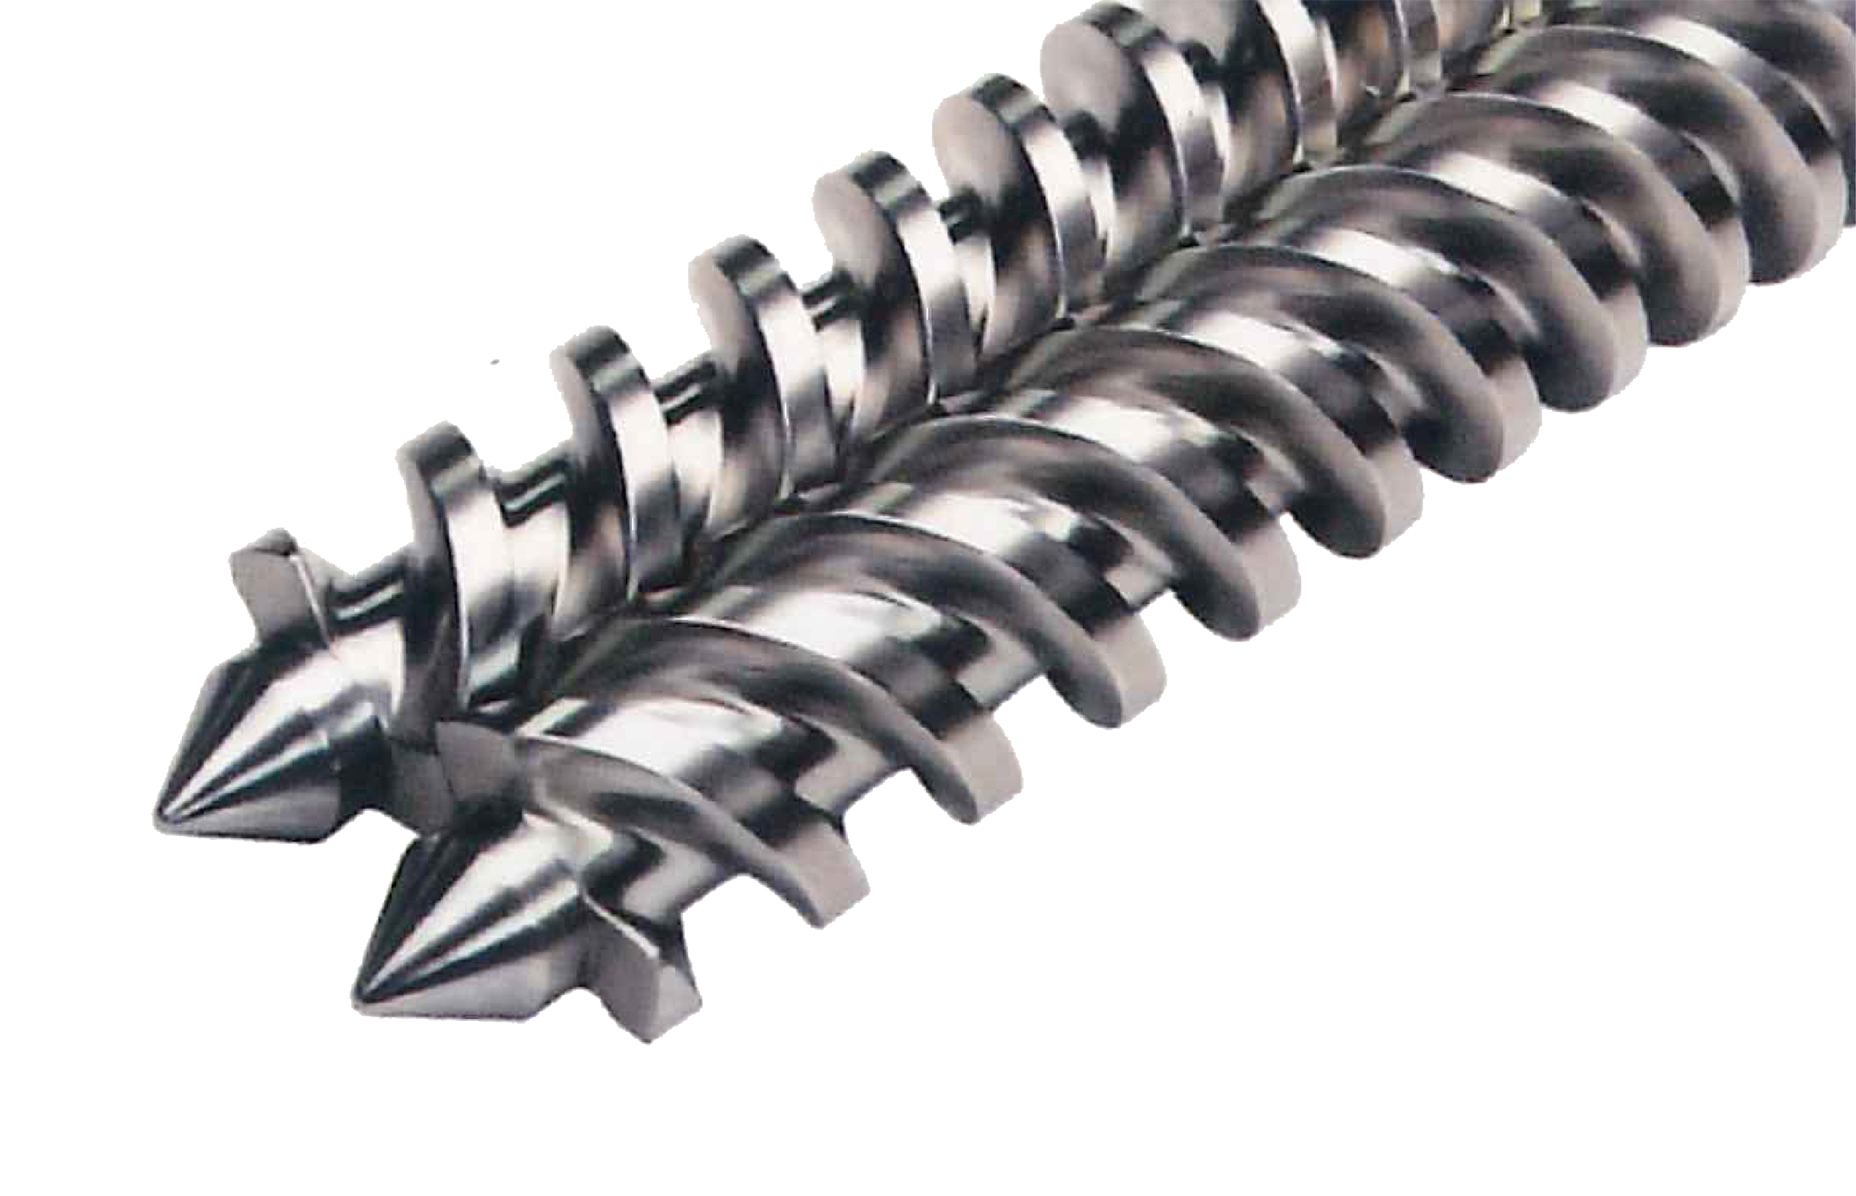
Optimized Screw Geometry: Your Gateway to Extrusion Excellence
Optimized Screw Geometry: Your Gateway to Extrusion Excellence مرحلة رئيسية في النظام، ويتم اعتماد التصميم والتحكم والواجهات وفق المادة والمنتج والطاقة وتكوين الخط.
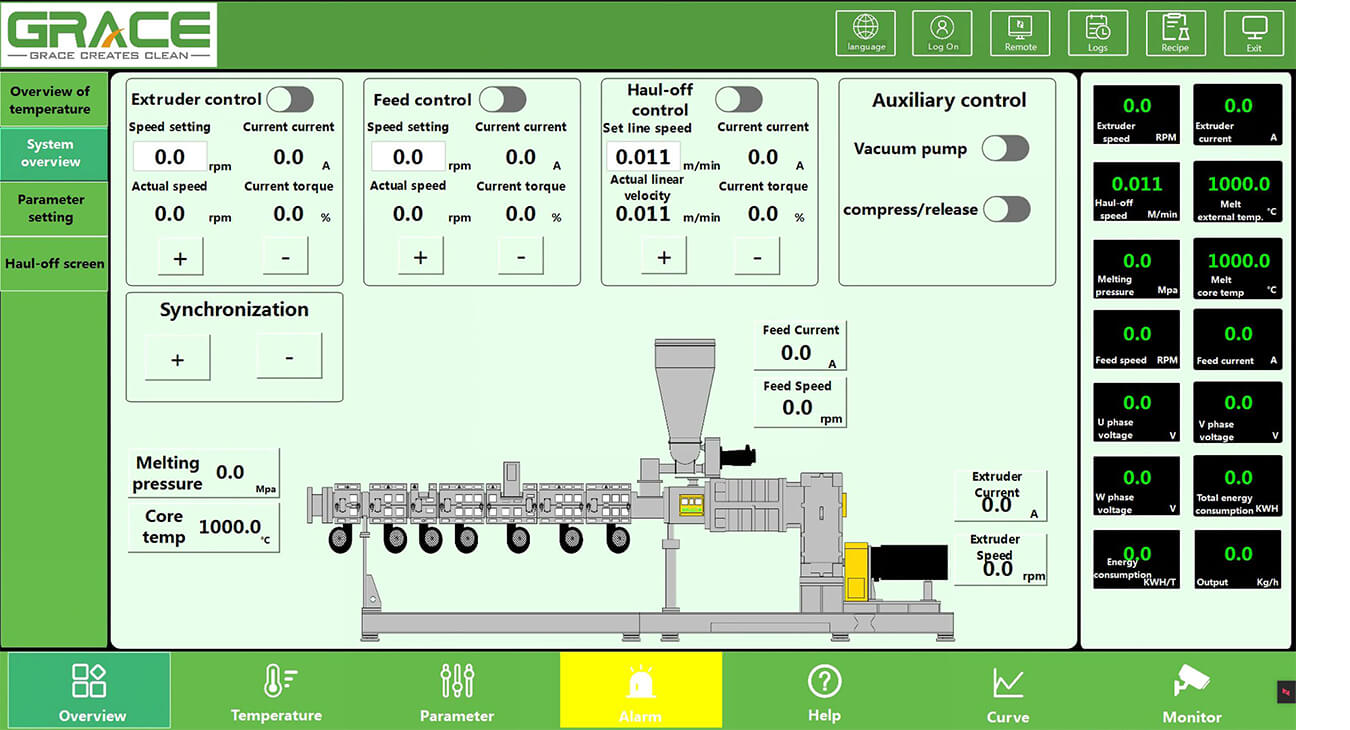
Intelligent Operational Control Panel: Engineered for Productivity & Profitability
Intelligent Operational Control Panel: Engineered for Productivity & Profitability مرحلة رئيسية في النظام، ويتم اعتماد التصميم والتحكم والواجهات وفق المادة والمنتج والطاقة وتكوين الخط.
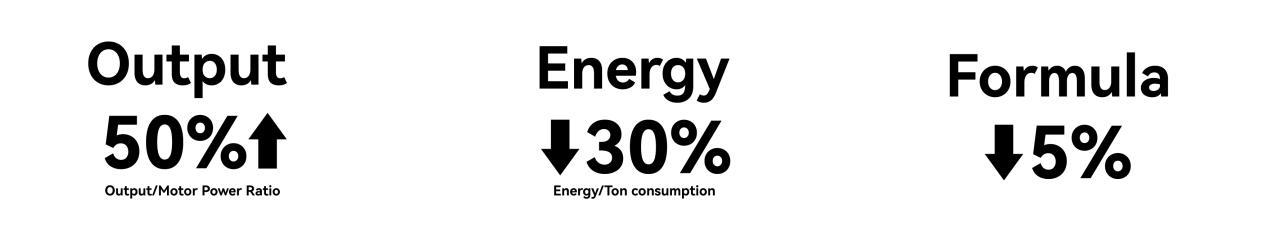
Triple Threat of Operational Excellence
Triple Threat of Operational Excellence مرحلة رئيسية في النظام، ويتم اعتماد التصميم والتحكم والواجهات وفق المادة والمنتج والطاقة وتكوين الخط.
Product description:
Product description: مرحلة رئيسية في النظام، ويتم اعتماد التصميم والتحكم والواجهات وفق المادة والمنتج والطاقة وتكوين الخط.
معايير هندسية
تهيئة منصة البثق ضمن الخط الكامل
يُعد الطارد المصهور للخط الكامل. ويُراجع تكوينه مع المادة والمنتج ورأس القالب والتبريد والظروف اللاحقة، لا كرقم طاقة منفصل.
المادة والتطبيق
تحدد درجة الراتنج والتركيبة والتطبيق وبنية المنتج نافذة العملية.
تحضير المصهور
تتناسق اللولبة ونظام الدفع والتحكم الحراري ورأس القالب مع المادة ومجموعة المنتج المختارة.
تكامل الخط
يجب موازنة الطارد مع المعايرة والتبريد والسحب والقطع لمهمة الإنتاج الفعلية.
التحكم والاستمرارية
تُحدد واجهات التغذية والتحكم والقياس والمعدات المساعدة لتشغيل قابل للتكرار وتغيير عملي للمقاسات.
المعلومات الموصى بها لبدء المشروع
- المادة والتطبيق المقصود
- مجموعة المنتجات الكاملة والإنتاج المستهدف
- واجهة رأس القالب والمعايرة والتبريد والمعدات المساعدة
- الطاقة والتحكم والأتمتة وظروف المصنع
الحد التقني: البيانات المنشورة مخصصة للتخطيط الأولي. لا يتم اعتماد التكوين والطاقة والأداء ومعايير القبول النهائية إلا من خلال مراجعة فنية خاصة بالمشروع.
البيانات الفنية
36 L/D parallel twin-screw extruder model range
| الطراز | التطبيق | قطر اللولب | L/D | المحرك الرئيسي | يُعتمد التكوين الفني ضمن تأكيد المشروع |
|---|---|---|---|---|---|
| GMPT75/36-A45 | أنبوب PVC | 75 mm | 36 | 45 kW | 400 / 450 / 500 kg/h |
| GMPT90/36-A75 | أنبوب PVC | 90 mm | 36 | 75 kW | 640 / 720 / 800 kg/h |
| GMPT114/36-A110 | أنبوب PVC | 114 mm | 36 | 110 kW | 960 / 1,080 / 1,200 kg/h |
| GMPT135/36-A200 | أنبوب PVC | 135 mm | 36 | 200 kW | 1,280 / 1,440 / 1,600 kg/h |
GMPT75/36-A45
- التطبيق
- أنبوب PVC
- قطر اللولب
- 75 mm
- L/D
- 36
- المحرك الرئيسي
- 45 kW
- يُعتمد التكوين الفني ضمن تأكيد المشروع
- 400 / 450 / 500 kg/h
GMPT90/36-A75
- التطبيق
- أنبوب PVC
- قطر اللولب
- 90 mm
- L/D
- 36
- المحرك الرئيسي
- 75 kW
- يُعتمد التكوين الفني ضمن تأكيد المشروع
- 640 / 720 / 800 kg/h
GMPT114/36-A110
- التطبيق
- أنبوب PVC
- قطر اللولب
- 114 mm
- L/D
- 36
- المحرك الرئيسي
- 110 kW
- يُعتمد التكوين الفني ضمن تأكيد المشروع
- 960 / 1,080 / 1,200 kg/h
GMPT135/36-A200
- التطبيق
- أنبوب PVC
- قطر اللولب
- 135 mm
- L/D
- 36
- المحرك الرئيسي
- 200 kW
- يُعتمد التكوين الفني ضمن تأكيد المشروع
- 1,280 / 1,440 / 1,600 kg/h
هذا الجدول للاختيار الأولي ولا يمثل ضماناً غير مشروط. يتم اعتماد الطراز والطاقة والأداء النهائي وفق المادة والمنتج وظروف العملية وتكوين الخط ومعايير القبول.